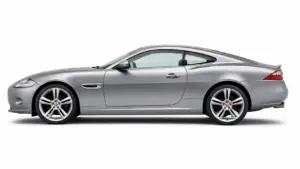
Jaguar XK — купе и кабриолет 2+2, выпускался с 1996 по 2014 год двумя поколениями: XK8/XKR и XK/XKR. Моторы 4.0 и 4.2 V8 (AJ-V8, 294–420 л.с. У R) и 5.0 V8 (AJ133, 385–550 л.с. У XKR-S), пяти- и шестиступенчатый автомат ZF, привод задний, полностью независимая подвеска.
Технические характеристики (II (X150), 2006–2014): длина 4 791 мм, ширина 1 892 мм, высота 1 322 мм, колёсная база 2 752 мм, клиренс 100 мм. Багажник 300 л, топливный бак 71 л. Подвеска: спереди независимая, амортизационная стойка типа макферсон, сзади независимая, многорычажная. Штатные шины 245/45 R18.
Кузов Jaguar XK состоит из сталей разной толщины и прочности, а на части моделей — из алюминия. Каждый металл требует своего метода сварки, режима и подготовки, и ошибка здесь стоит дороже, чем сама работа.
высокопрочные стали нельзя перегревать: они теряют свойства в зоне нагрева.
Сваренный шов без антикора ржавеет первым: на нём нет заводского цинка, и коррозия начинается с него.
Срок — от часа до нескольких дней в зависимости от объёма. Локальная вварка латки до 20 см² — от 2 000 ₽, замена порога с одной стороны — от 8 000 ₽ плюс ремонтная вставка, замена арки — от 7 000 ₽ за элемент, ремонт днища — от 3 500 ₽ за участок.
Гарантия на работу — 12 месяцев: покрывает качество шва и отсутствие коррозии по нему.
Скажем сразу, если деталь проще заменить, чем варить: иногда ремонтная вставка выходит дороже новой панели — и это не в вашу пользу.
Определяем тип металла и метод: метод подбирается под металл, универсального нет.
Подготовка решает результат: зачищаем до металла, обезжириваем, выставляем зазоры — на грязном металле шов не проваривается.
Варим короткими швами с охлаждением: длинный непрерывный шов перегревает металл и ведёт кузов — варим участками, давая остыть.
После сварки — зачистка шва и антикор: антикор наносится сразу после зачистки шва.
На алюминиевых кузовах отдельное правило: в местах контакта алюминия со стальным крепежом ставим изолирующую прокладку — иначе начинается электрохимическая коррозия.