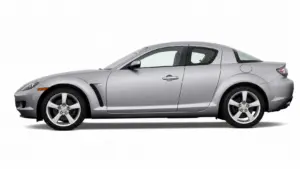
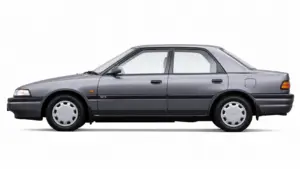
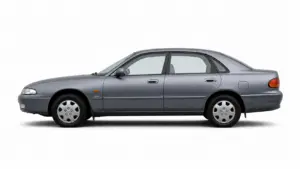
Mazda 626 — седан класса D, выпускался с 1979 по 2002 год; пять поколений, в США на общей платформе выпускался Ford Probe. В Россию массово попадали GE (1992–1997) и GF (1997–2002): моторы 1.8 (90–116 л.с.), 2.0 (115–136 л.с.), 2.5 V6 (165 л.с.) и дизель 2.0, пятиступенчатая механика или четырёхступенчатый автомат, кузова седан, хэтчбек и универсал.
Технические характеристики (GF, 1997–2002): длина 4 575 мм, ширина 1 710 мм, высота 1 430 мм, колёсная база 2 610 мм. Топливный бак 64 л. Подвеска: спереди амортизационная стойка, сзади поперечный рычаг. Штатные шины 185/65 R15, диаметр разворота 10,4 м.
Кузов Mazda 626 состоит из сталей разной толщины и прочности, а на части моделей — из алюминия. Неправильный метод сварки разрушает металл вокруг шва.
высокопрочные стали нельзя перегревать: они теряют свойства в зоне нагрева.
Сваренный шов без антикора ржавеет первым: на нём нет заводского цинка, и коррозия начинается с него.
Срок — от часа до нескольких дней в зависимости от объёма. Локальная вварка латки до 20 см² — от 2 000 ₽, замена порога с одной стороны — от 8 000 ₽ плюс ремонтная вставка, замена арки — от 7 000 ₽ за элемент, ремонт днища — от 3 500 ₽ за участок.
Гарантия на работу — 12 месяцев: покрывает качество шва и отсутствие коррозии по нему.
Скажем сразу, если деталь проще заменить, чем варить: иногда ремонтная вставка выходит дороже новой панели — и это не в вашу пользу.
Определяем тип металла и метод: метод подбирается под металл, универсального нет.
Подготовка решает результат: подготовка определяет, будет ли шов держать.
Варим короткими швами с охлаждением: длинный шов перегревает панель и деформирует её.
После сварки — зачистка шва и антикор: антикор наносится сразу после зачистки шва.
На алюминиевых кузовах отдельное правило: алюминий и сталь в контакте корродируют, нужна изоляция.