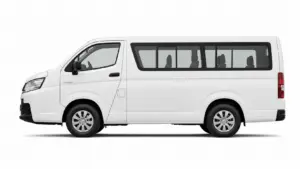
Toyota Hiace — микроавтобус и цельнометаллический фургон, выпускается с 1967 года и остаётся одним из самых распространённых коммерческих автомобилей в мире. В Калининграде чаще встречаются пятое поколение (2004–2019) с дизелем 2.5 (2KD-FTV) и бензиновым 2.7, и шестое (с 2019) с 2.8 турбодизелем (1GD-FTV); привод задний или полный.
Технические характеристики (VI (GDH), 2019–): длина 5 915 мм, ширина 1 950 мм, высота 2 280 мм, колёсная база 3 860 мм. Топливный бак 70 л. Подвеска: спереди независимая типа mcpherson со спиральной пружиной и стабилизатором поп, сзади неразъемная балка моста, рессора. Штатные шины 215/70 R16, диаметр разворота 12,8 м.
Кузов Toyota Hiace состоит из сталей разной толщины и прочности, а на части моделей — из алюминия. Неправильный метод сварки разрушает металл вокруг шва.
Перегретый высокопрочный металл теряет прочность в зоне шва — кузов хуже держит удар именно там, где варили.
Сваренный шов без антикора ржавеет первым: на нём нет заводского цинка, и коррозия начинается с него.
Срок — от часа до нескольких дней в зависимости от объёма. Локальная вварка латки до 20 см² — от 2 000 ₽, замена порога с одной стороны — от 8 000 ₽ плюс ремонтная вставка, замена арки — от 7 000 ₽ за элемент, ремонт днища — от 3 500 ₽ за участок.
Гарантия на работу — 12 месяцев: покрывает качество шва и отсутствие коррозии по нему.
Скажем сразу, если деталь проще заменить, чем варить: иногда ремонтная вставка выходит дороже новой панели — и это не в вашу пользу.
Определяем тип металла и метод: метод подбирается под металл, универсального нет.
Подготовка решает результат: зачищаем до металла, обезжириваем, выставляем зазоры — на грязном металле шов не проваривается.
Варим короткими швами с охлаждением: длинный непрерывный шов перегревает металл и ведёт кузов — варим участками, давая остыть.
После сварки — зачистка шва и антикор: свежесваренный шов обрабатываем грунтом и антикором сразу, пока не началась коррозия.
На алюминиевых кузовах отдельное правило: алюминий и сталь в контакте корродируют, нужна изоляция.